生產設備與加工服務Processing & Inspection
依原料形態與需求,提供分條、整平切片與剪床三種製程。卓揚五金亦有承接加工服務,歡迎洽詢。
服務說明
適用材質:銅合金、鋁合金、不鏽鋼、電木板等各類卷板材料。以無油材料為主。
三種製程怎麼選
| 項目 | 分條 | 整平切片 | 剪床 |
|---|---|---|---|
| 輸入形態 | 卷材 | 卷材 | 板材 |
| 輸出形態 | 窄幅卷材 | 平整的定尺板 | 較小尺寸板片 |
| 改變的尺寸 | 寬度 | 長度(並整平) | 長度與寬度(板片切方) |
| 常見後製程 | 連續沖壓 | 雷射切割、NCT 加工 | 小尺寸板片備料 |
分條
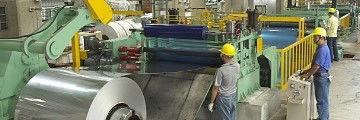
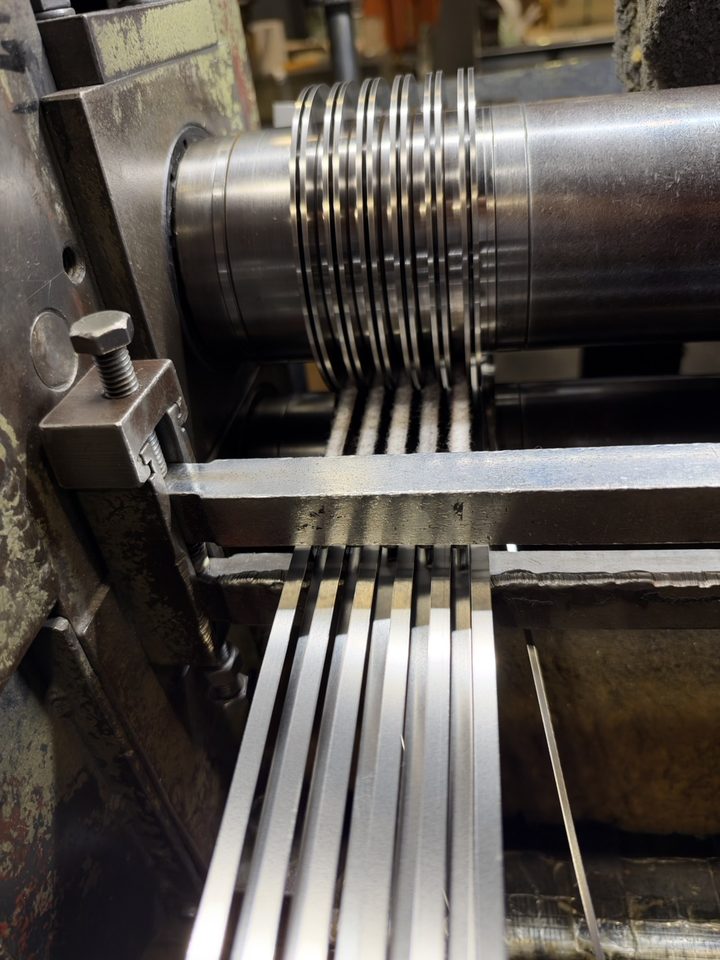
將整卷金屬卷板(母卷)依所需寬度裁切成多條窄幅卷材。
- 母卷經開卷機送入分條機,由上下圓刀依設定寬度縱向切開,再由收卷機分別卷取成窄卷。
- 可貼膜、襯紙,詳見下方「材料表面保護」。
適合的需求
- 需要固定寬度窄帶,例如連續沖壓模使用
- 手上母卷寬度與製程所需不同,需改切成多條
規格範圍
| 項目 | 規格 |
|---|---|
| 原料幅寬 | 最大 1650 mm |
| 原料重量 | 最大 20 公噸 |
| 厚度範圍 | 0.03~6 mm |
| 成品最窄寬度 | 2 mm |
公差視材質、厚度、裁切尺寸而異。有任何問題請洽卓揚五金諮詢。
製程步驟
- 上料與開卷:將母卷吊裝到開卷機的心軸上並推至定位,心軸脹開撐住卷料內徑,壓料臂壓住卷料外緣,防止鬆散。
- 引料:卷料前端經導料裝置引入後段設備,並將頭部的彎曲弧度矯直。
- 分條剪切:上下兩組圓刀依設定寬度對應配置,將整卷寬幅卷料沿縱向切成多條窄帶。
- 邊料收卷:兩側切下的邊料由邊料卷取機收卷回收。
- 緩衝與張力調節:經緩衝坑與張力裝置,吸收各窄帶因厚度或硬度的微小差異而產生的長度差,使收卷時各條張力均勻。
- 收卷成型:窄帶以分隔墊片隔開,重新收成各自獨立的窄卷,再由卸料車卸下並打包。
整平切片
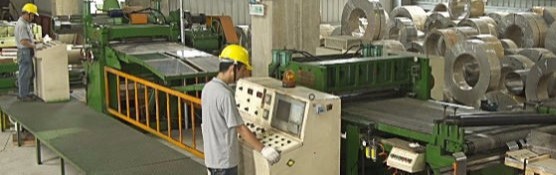
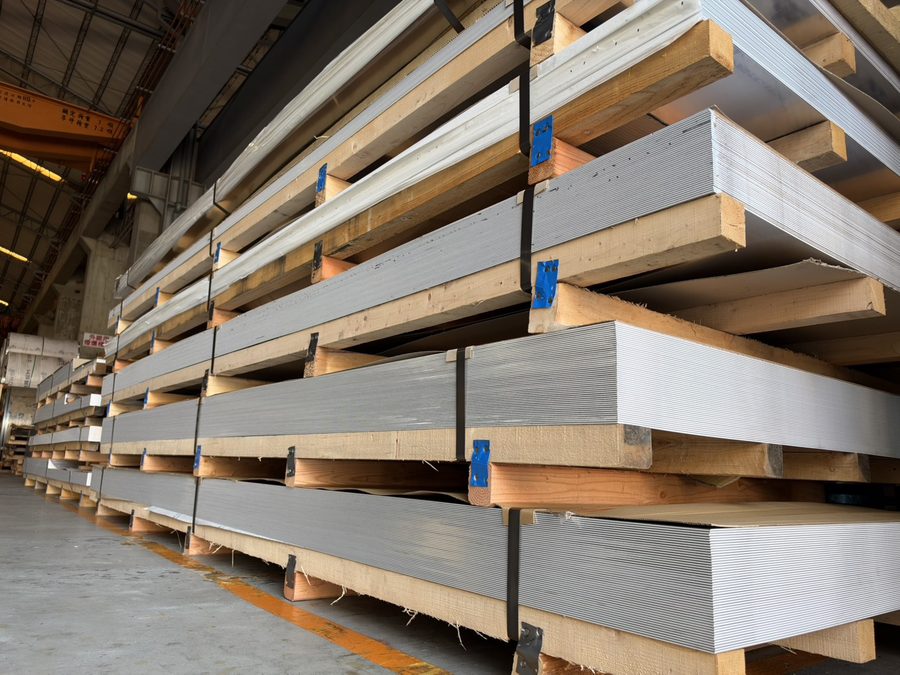
將金屬卷開卷、整平、量測、剪切並堆疊,成為平整的定尺板。消除金屬的內應力與弧度,確保後續沖壓、雷射切割、CNC 加工的平整度與精度。
- 整平時材料通過上下交錯排列的多支小直徑工作輥,反覆上下彎曲使其平坦,可去除卷曲弧度與殘留應力。卓揚使用輥式整平機。
- 可貼膜、襯紙,詳見下方「材料表面保護」。
適合的需求
- 需要平整的定尺板,供沖壓、雷射切割、CNC 加工
- 卷材內應力或弧度造成後段加工變形,需先整平
規格範圍
| 項目 | 規格 |
|---|---|
| 原料幅寬 | 最大 1650 mm |
| 原料重量 | 最大 15 公噸 |
| 厚度範圍 | 0.1~6 mm |
| 長度範圍 | 50~6000 mm |
公差視材質、厚度、裁切尺寸而異。有任何問題請洽卓揚五金諮詢。
製程步驟
- 上料與開卷:將卷料放上開卷機,壓料臂壓住卷料外緣,防止鬆散。
- 引料:卷料前端經導料裝置引入後段設備,並將頭部的彎曲弧度矯直。
- 整平:卷料通過輥式整平機,由上下交錯排列的多支小直徑工作輥與支撐輥,使材料反覆彈塑性彎曲,大幅減輕內應力與變形,達到所需平整度。
- 長度量測:以量測裝置計算卷料前進的長度。
- 定長剪切:卷料達到設定長度後橫向切斷,依需求採用飛剪或停剪:
- 飛剪:剪切機構與卷料同速前進,邊走邊剪,卷料不需停止。
- 停剪:卷料停止前進後再行剪切。
- 輸送與堆疊:裁切完成的板片經輸送帶送至末端,整齊堆疊並包裝。
機台影片
剪床
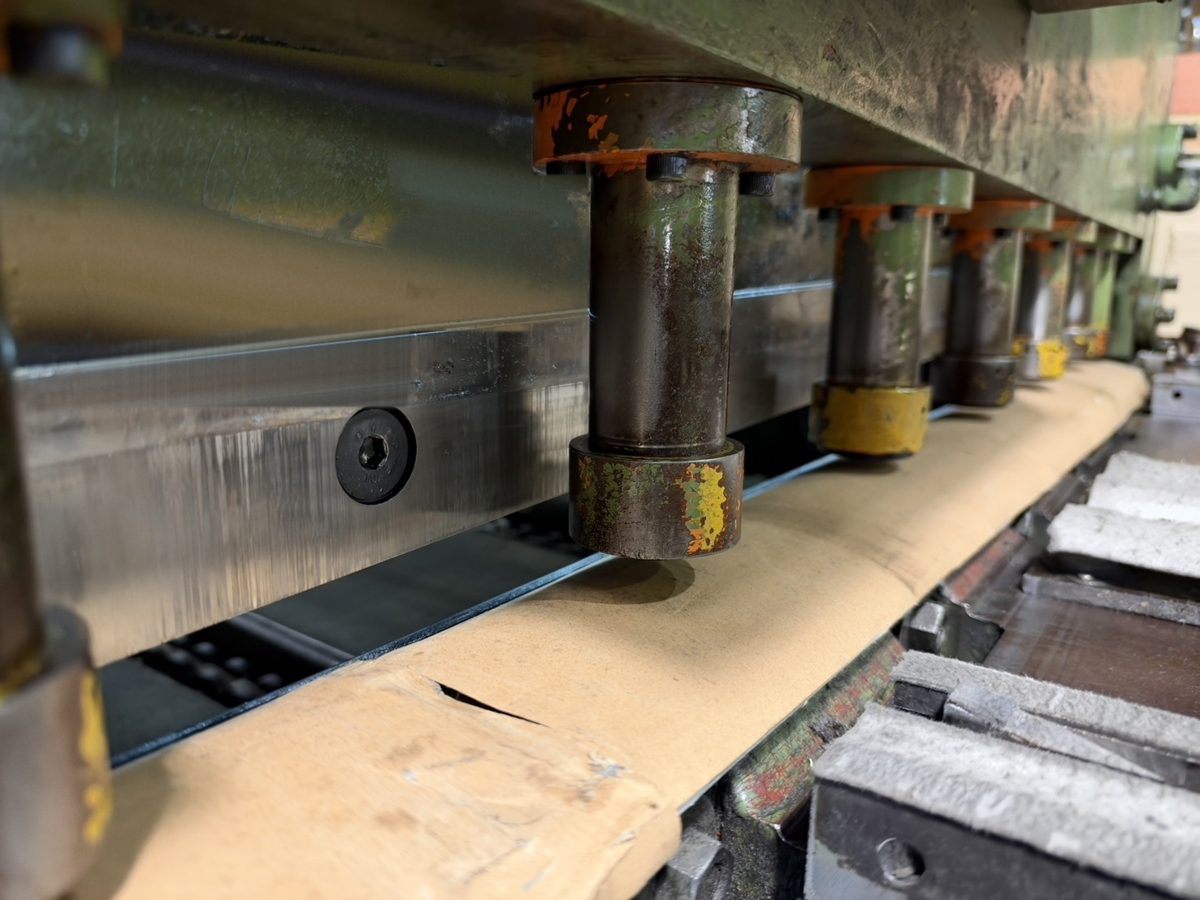
利用上下刀刃剪切,將大尺寸的金屬板材裁成所需的小尺寸。只處理板材,適合矩形形狀。
- 下刀固定、上刀下壓,對板材做直線切斷。
適合的需求
- 板材(或已整平切片的板料)需裁成較小的矩形尺寸
- 小批量、尺寸多樣的切方需求
規格範圍
| 項目 | 規格 |
|---|---|
| 板材幅寬 | 最大 1550 mm |
| 厚度範圍 | 0.15~6 mm |
| 長度範圍 | 20~1525 mm |
公差視材質、厚度、裁切尺寸而異。有任何問題請洽卓揚五金諮詢。
製程步驟
- 尺寸設定:由電動後擋料依設定尺寸定位,決定裁切尺寸。
- 板料放置與對齊:將板材平放在工作台上,靠緊後擋料與側靠規,確保直角與尺寸正確。
- 板料壓緊:啟動後,油壓壓料缸先下壓,將板材固定在工作台上,避免剪切瞬間板材因反作用力翹起或位移。
- 上下刀片剪切:上刀片以一定傾斜角度(剪切角)下壓,與固定的下刀片形成剪切,切口由一端逐步推進到另一端,將板材沿直線切斷。
- 卸料與收集:剪切完成後壓料缸鬆開,切下的板材滑落到後方收料區收疊並包裝。
材料表面保護:貼膜、襯紙
材料表面可以貼膜或者襯紙減少擦傷、刮傷的機會,貼膜一般會建議於最初裁切時就要保護。
保護膜可依照材質、黏性、用途再做細分。例如PVC膜、PE膜、光纖鐳射膜等。貼膜及襯紙適用材質、厚度請洽詢。
檢驗設備:硬度機
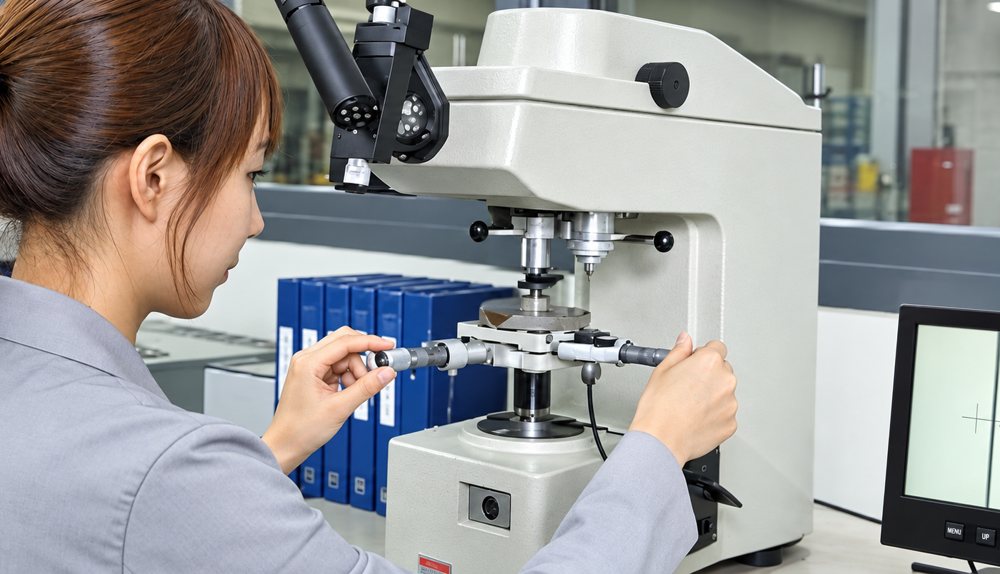
卓揚五金設有維氏硬度試驗機(Vickers hardness test),以顯微鏡量測壓痕,檢驗金屬板的硬度。
維氏硬度試驗使用對面角 136° 的金剛石正四角錐壓頭,以規定的試驗力壓入試片表面,保持規定時間後卸除,再量測壓痕兩條對角線的長度,換算出維氏硬度值(HV)。因壓痕很小,適合薄板、薄帶與小試片。
裁切加工常見問答
卓揚提供哪些金屬裁切設備?
卓揚有分條(Slitting)、整平切片(Cut-to-length)與剪床(Squaring Shear)等製程。歡迎客戶自備材料委託加工。
分條、整平切片、剪床有什麼不同?
分條是把整卷金屬卷裁成多條窄幅卷材(改變寬度);整平切片是把卷材開卷、整平後剪成平整的定尺板(定長度並消除弧度與內應力);剪床(Squaring Shear)是用上下刀刃把板材剪成較小尺寸。
可以加工哪些材質?
銅合金、鋁合金、不鏽鋼、碳鋼、鎳、電木板等各類無油卷板材料。
分條的規格範圍是多少?
原料幅寬最大 1650 mm、原料重量最大 20 公噸、厚度 0.03~6 mm,可分條成品最窄寬度 2 mm。公差視材質、厚度、裁切尺寸而異。有任何問題請洽卓揚五金諮詢。
整平切片的規格範圍是多少?
原料幅寬最大 1650 mm、原料重量最大 15 公噸、厚度 0.1~6 mm,可處理長度 50~6000 mm。公差視材質、厚度、裁切尺寸而異。有任何問題請洽卓揚五金諮詢。
剪床的規格範圍是多少?
板材幅寬最大 1550 mm、厚度 0.15~6 mm,可裁切長度 20~1525 mm。公差視材質、厚度、裁切尺寸而異。有任何問題請洽卓揚五金諮詢。
為什麼要「整平」?
卷材因卷繞會殘留弧度與內應力,要先整平消除應力,可提升板材平整度。若不平整會影響後續沖壓、雷射或 CNC 加工精度。
裁切後的公差是多少?
公差視材質、厚度、裁切尺寸而異。有任何問題請洽卓揚五金諮詢。
加工報價或需求諮詢
請洽卓揚五金諮詢